浪費藏在細節裡
精實的重點在於看見全貌,而非只追單點效率。新呈工業以一張訂單為單位,用 AI 教練式提示詞繪製 VSM 與 Sus-VSM,把物料、資訊、水、電與報廢資料對齊,找出異常處理路徑中可縮短的等待。
文圖/陳泳睿‧校訂╱CIO 編輯室

走進工廠,機台在運轉,物料有人搬,訂單也陸續出貨,看起來每個人都很忙。但若追著一張訂單走一遍,你會發現:加工只花幾個小時,產品卻在廠內待了好幾天。其餘時間去了哪裡?等物料、等排程、等檢驗,或只是等一個簽名。
浪費藏在這些早已習慣的細節裡。「我們一直都這樣做」,也就成了最容易被接受的解釋。
現在製造業的主管最缺的就是時間。上了課,知道老師或顧問所講的都非常正確,上班時間一到,業務就通知客戶催得急,生管就得排程一直改,現場忙著找半成品,資訊部門則忙著處理各系統之間的資料落差。每個人都有一部分答案,卻未必有人看見全貌。所以我寫了一份提示詞,讓 AI 當顧問,用一問一答陪你把製程裡的浪費找出來,水、電、材料的浪費也一起找。
價值流圖(Value Stream Mapping,VSM)就是用來拼起這幅全貌的工具。再把能源、用水、材料損耗等資料放進去,就能進一步檢視永續價值流地圖(Sustainability Value Stream Mapping,Sus-VSM)。教練式提示詞,則讓大型語言模型透過提問,陪企業完成這件事。第一次使用的人,不必先學會畫圖,但要願意回到現場找答案。
先釐清精實五原則,再定位浪費源頭
精實管理關心的是:如何用更少的浪費,交付客戶需要的價值,其中「辨識價值流」是五大原則的第二項。五大原則可以用工廠裡的日常工作來理解。
‧第一,價值:先弄清楚客戶要什麼。
客戶在意的是尺寸準確、功能可靠、交期穩定,不會因為企業多搬了三次物料,就願意多付錢。不過,加工也不必然都有價值;做出超過需求的規格,同樣是浪費。
‧第二,價值流:沿著訂單看完整流程。
從接單、確認規格、採購、排程、生產到出貨,都要納入。生產現場只是其中一段;訂單若在辦公室卡了兩天,機台快了十秒,仍很難挽回交期。
‧第三,流動:讓工作順利交到下一站。
產品做完一站後,能不能接著往下走?如果一定要湊滿一車才移動,或等主管批次簽核,就值得追問原因。改善時也要顧及品質與安全。
‧第四,需求拉動:依需求決定何時做、做多少。
機器一直轉,下游卻用不到,做得越多,庫存和資金壓得越重。
‧第五,追求完美:讓改善成為日常。
小到調整工具位置,大到改變跨部門排程方式,都可以是改善。員工提出問題後,主管願不願意處理、結果有沒有回到現場,比提案表填了幾張更重要。這五項原則應反覆運用,逐步改善整條流程。
分析過程中我們不難發現「非增值」,但「非增值」與「現在就能刪除」屬於不同層次,前者指未直接改變產品,後者則是能否立即免除的判斷。檢驗、追溯與必要的安全確認,沒有直接改變產品,卻仍有存在的理由。應先區分增值活動、目前必要的非增值活動,以及可以消除的浪費,再討論如何改善。
用一張 VSM 對齊物料流、資訊流與時間軸
傳統 VSM 的上方放供應商、客戶與生產管制,畫出訂單、預測及派工資訊;中間排列製程,標示物流與庫存;製程下方放週期時間、換線時間、可用率等資料;最下面則用時間軸呈現處理與等待。這些安排,讓人可以同時追查「東西怎麼走」與「誰決定它何時走」。
看圖時,可以沿著七種常見浪費逐項檢查:過量生產、等待、運輸、過度加工、庫存、動作,以及缺陷與返工。例如,原料為什麼要繞過半個廠房?同一筆訂單為什麼要重複輸入?這批半成品為什麼還不進下一站?七種浪費提供了觀察方向,判斷仍要靠現場證據。
現況圖照實際做法畫,插單、返工、臨時協調都畫進去。
在 VSM 下方疊加水、電、材料 7 項永續指標
一般流程分析容易先看交期與成本,環境上的損耗卻未必同樣醒目。清洗設備待機時仍在加熱,壓縮空氣持續洩漏,或換線時反覆沖洗,都沒有出現在原來的流程資料裡。
美國 EPA 的精實與環境工具包建議,把製程使用的資源與產生的廢棄物納入價值流分析,形成永續價值流地圖 Sus-VSM:保留原有流程圖,在下方加入與各製程對齊的永續指標列,讓用電、用水、材料與廢棄物有明確的位置。
我把綠色浪費整理成七個檢查面向:
- 能源:沒有生產時,哪些設備仍在耗電、耗氣或耗熱?
- 水:清洗、冷卻與沖洗用水,是否超過實際需要?
- 物料:投入的材料,有多少成為合格產品,多少變成邊料或報廢?
- 空氣污染與溫室氣體排放:哪些製程、燃料或運輸造成排放,有沒有可避免的來源?
- 生態與周邊環境:原料取得、廠區活動或排放,是否影響土地、水體及棲地?這類問題需要額外調查。
- 化學品與有毒物質:是否有過量使用、洩漏、過期,或可評估的替代方案?
- 垃圾與固體廢棄物:廢棄物如何產生、分類及處理,能否先從源頭減量?
選指標時,先挑與企業問題最相關的幾項即可。清洗製程可以先看水與能源,下料製程先看材料利用與廢料。若要擴大到完整的永續管理,再加入工作負荷、職業安全、訓練等人員面資料。
我們自己做過 ISO 14064-1 盤查,所以很清楚:Sus-VSM 找得到減碳機會,但取代不了盤查。
用提問式提示詞讓 AI 先釐清異常路徑再給建議
以我們新呈工業為例,公司從事線束與線材組裝製造。過去造成交期延誤的情況,經常與兩件事有關:供應商來料不良,以及我們在製作過程中把材料做壞,造成缺料。
材料出了問題,訂單就受到影響。對客戶而言,他要的是準時收到合格產品;至於延誤起因在供應商還是廠內,都需要由我們處理。
過去的交期問題來自於「來料不良」與「製程損壞」,這說明了起因,卻還沒有把延誤過程交代完整。材料哪一天到?哪一天發現不能用?當時訂單做到哪裡?發現問題後,隔多久提出補料?補料回來,又隔多久恢復生產?
如果這些時間沒有放在一起,主管很容易只盯著最後的出貨日期,要求大家趕快完成。究竟哪一段能縮短,反而沒有查清楚。
[ 加入 CIO Taiwan 官方 LINE、Facebook 與 LinkedIn,與全球 CIO 同步獲取精華見解 ]
在開發提示詞時,我把這條異常處理路徑納入分析:從發現材料問題,經過通知、判定、處理、補料,到重新排程與生產。正常流程與異常流程,都必須看得到。
例如,當我們回答「供應商來料不良」,下一題就要追問:「進料時已經發現,還是投入生產後才發現?」若在進料時發現,要查異常處理與補料時間;若投入生產後才發現,還要追查已經做了多少、哪些在製品受影響,以及能否繼續使用。
內部製作損壞也是如此。不可以只寫一句「現場做壞了」,就把問題結案。要查哪個製程、哪種材料、能否返工,以及何時確認剩餘材料不足以完成訂單。原因要靠紀錄與現場確認,不能未經查證就歸責於個人。
我對這份提示詞的要求很清楚:遇到模糊的答案,就繼續追問;缺乏資料,就指出要查什麼。採購、品質、生管與現場主管,必須對同一件事提出可以互相核對的資料。
缺料不只算金額,要算前後工序與運輸
新呈過去遇到的缺料問題,首先反映在交期上。把它放進永續價值流地圖分析,就要連同材料與資源的損失一起檢查。
在線束與線材組裝製程中,若線材、端子或其他零件因製作損壞而報廢,記錄的範疇超越報廢金額,屬於前面投入的加工、後面需要重做的工序,以及補料是否增加運輸等與同一件異常有關的影響。
因此,Sus-VSM 的製程下方,要能對照材料投入、報廢、返工與能源資料。只有整批材料損失,就先記整批;電表量的是整區,就標明整區。各站數字有依據,才有比較的意義。
同樣地,不能看到本月報廢量下降,就直接認定改善有效。原因在於產量減少,或是產品組合變化。期間總量與每件合格品的耗用量要一起看,判斷製程是否真的進步。
對廠務主管來說,這張圖應該幫忙回答幾個問題:哪一類材料反覆出狀況?哪些損壞可以提早發現?缺料之後,有多少時間等資訊、多少時間等補貨?先把這些問題查清楚,排出改善先後順序。
廠務主管先把跨部門資料接起來再判斷
缺料影響的是整張訂單,相關資料分散在採購、進料檢驗、製造與出貨紀錄裡。廠務主管必須找相關部門一起核對,不能只拿生產報表分析交期。
同一張訂單的料號、批號與異常紀錄,要能彼此對應。「材料到了」「已經入庫」「檢驗合格」「可以領用」,也要分清楚,因為這些狀態對生產安排的意義不同。
我要求主管追問題時,先把發生經過說完整,再討論處理方式。哪個時間點出了異常,哪個部門何時收到訊息,採取什麼措施,之後發生什麼影響,都應該有脈絡。
提示詞可以協助整理,但跨部門確認仍是主管的工作。圖畫完後,要留下資料來源、計算定義、負責人與更新方式。
廠務主管操作提示詞的 7 個步驟
- 選一個範圍明確的問題。初次使用,先選一個產品族,再找一張實際訂單核對。像新呈遇過的缺料延誤,就可以從發生過來料不良或製作損壞的訂單開始。準備訂單、流程、庫存與異常紀錄,不必等所有資料齊全。
- 貼上完整提示詞。在企業允許使用的大型語言模型平台開啟新對話。接著回答:「我們是線束與線材組裝製造商,要分析一個產品族從接單到出貨的流程,重點是來料不良及製程損壞造成的缺料延誤。」提供資料時,移除不必要的客戶識別與機密內容。
- 依實況回答,缺資料就標記。模型會逐步詢問。知道的直接回答,不知道的就說:「有發生補料,但等待天數還沒整理。」第一輪先建立流程全貌,第二輪再補重要資料。實測、系統紀錄與估算要分開,不要為了填滿欄位而猜數字。
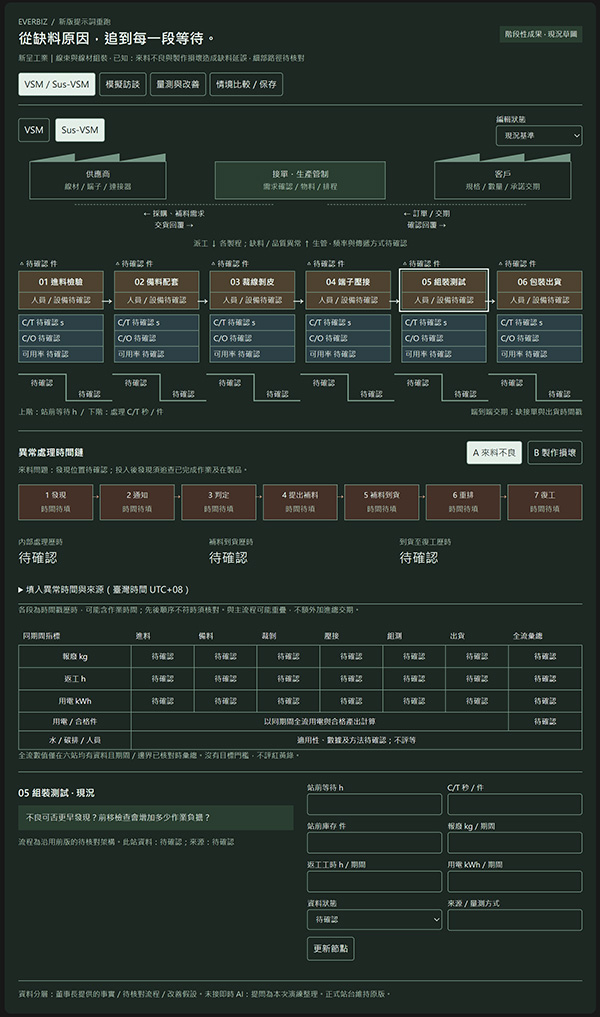
- 找相關主管核對現況圖。確認正常流程與異常處理路徑都有畫進去,沒有漏掉待驗、返工或外包。檢查庫存的單位、時間的基準與資訊傳遞方向。圖面應包含供應商、生產管制、客戶、製程、庫存、資料框與階梯時間軸。
- 開啟互動價值流圖。使用支援產檔或互動預覽的平台,要求交付可在瀏覽器開啟的互動網頁。點選製程查看數據、來源與顧問提問,切換 VSM/Sus-VSM 查看營運及環境指標。若平台只能輸出文字,先取得圖表資料與網頁原始碼,再請資訊同仁協助開啟。
- 比較改善方案,安排現場驗證。複製現況建立未來狀態,討論提早發現異常、縮短通知或補料等待等方案。每項措施都要寫清楚負責人、期限與衡量指標。預期節省先標示為假設,經過試行與量測,再確認實際效果;同時檢查是否增加檢驗負擔、庫存或運輸。
- 保存資料,持續更新。匯出圖面與可重新匯入的資料檔,保留原始基準。改善後填入實際結果,比較交期、品質、資源用量與人員負擔。獨立網頁若未連接 AI 服務,提供的是預設提問或規則判斷;需要深入討論時,把更新資料帶回對話即可。
董事長看交期,廠務主管看執行,但最後必須落在同一張訂單、同一條流程上。新呈過去遇到的缺料問題,讓我更重視異常發生後的每一段處理時間。把這些細節查清楚,才能知道該改進料品質、製程、通知方式,還是補料安排。
我希望主管帶回來的,是能說明事情經過、也能追蹤改善結果的價值流圖。下一次同類問題再出現,就拿出紀錄比較,確認哪裡已經改善,哪裡還要繼續處理。
(Prompt 在下一頁…)